Artykuł sponsorowany
Beton pod epoksydem — błędy przygotowania, które psują przyczepność posadzki w hali produkcyjnej
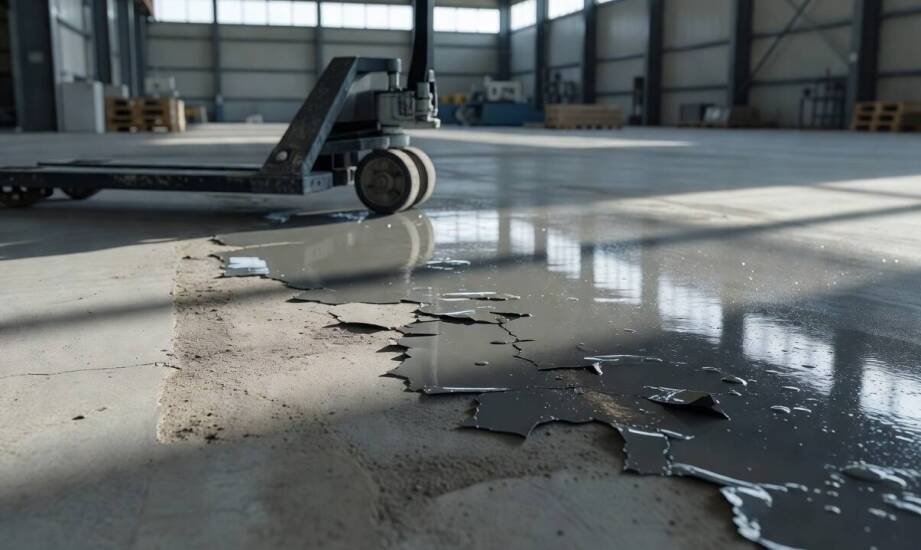
W hali produkcyjnej świeżo wylana posadzka przemysłowa początkowo wygląda na trwałe i wysoce odporne rozwiązanie. Inwestorzy oraz zarządcy obiektów często zadowalają się jej nienagannym połyskiem i gładkością tuż po zakończeniu prac wykończeniowych. Niestety po kilkunastu tygodniach intensywnego ruchu ciężkich wózków widłowych oraz regularnego mycia chemicznego na powierzchni zaczynają pojawiać się niepokojące odspojenia i pęcherze. Taki stan rzeczy niezwykle rzadko wynika z ukrytej wady samego materiału powłokowego. Prawdziwą przyczyną awarii jest zazwyczaj niewłaściwe, powierzchowne przygotowanie podłoża betonowego przed właściwą aplikacją powłoki ochronnej. Nierozwiązane problemy z posadzką zawsze mszczą się w najmniej oczekiwanym momencie, prowadząc do wyjątkowo kosztownych przestojów na linii produkcyjnej.
Co obniża przyczepność powłoki na posadzce?
Pył budowlany, resztki oleju maszynowego, nagromadzone mleczko cementowe oraz stare powłoki malarskie należą do absolutnie najczęstszych zanieczyszczeń, które uniemożliwiają prawidłowe mechaniczne związanie żywicy z podłożem. Mleczko cementowe, powstające całkowicie naturalnie podczas wiązania i zacierania mieszanki, tworzy słabą, pylącą i bardzo kruchą warstwę na powierzchni świeżego betonu. Materiał ten wymaga bezwzględnego i całkowitego usunięcia przez szlifowanie lub śrutowanie, ponieważ pozostawiony pod nową powłoką szybko doprowadzi do jej rozległego łuszczenia. Oleje i smary z maszyn głęboko penetrują pory betonu, dlatego powierzchowne przetarcie powierzchni nigdy nie przynosi dobrych rezultatów. Skuteczne usunięcie tłustych plam wymaga zaawansowanego odtłuszczania silnymi detergentami przemysłowymi lub gorącą parą pod wysokim ciśnieniem. Jeśli na docelowej hali znajdują się jeszcze stare lakiery, różnice w napięciu powierzchniowym prowadzą do postępującej delaminacji całego systemu, co ostatecznie wymusza zeszlifowanie poprzednich warstw do surowego materiału.
Rysy skurczowe, ubytki po uderzeniach i zbyt gładka powierzchnia betonu również wymagają profesjonalnej naprawy przed rozpoczęciem właściwych prac malarskich. Większe ubytki punktowe wypełnia się dedykowanymi zaprawami naprawczymi o wytrzymałości ściśle dopasowanej do docelowego obciążenia danego obszaru hali. Pęknięcia liniowe należy odpowiednio poszerzyć mechanicznie i zabezpieczyć masami elastycznymi lub sztywnymi, zależnie od sposobu pracy samej płyty fundamentowej. Zbyt gładki beton uzyskany po zatarciu mechanicznym nie zapewnia odpowiedniego zaczepu dla gęstych warstw nakładanej żywicy. Z tego powodu certyfikowani wykonawcy stosują obróbkę mechaniczną nadającą optymalny profil chropowatości na poziomie CSP 2–4. Dopiero na tak przygotowane, chropowate podłoże mogą trafić farby epoksydowe, które bez szorstkiej struktury bardzo szybko odspajają się pod wpływem zwykłego obciążenia dynamicznego. Eksperci reprezentujący markę FARCO wielokrotnie przypominają w branżowych dyskusjach, że nawet najbardziej zaawansowany chemicznie system żywiczny nie zrekompensuje fundamentalnych błędów popełnionych na etapie przygotowania płyty betonowej.
Jak warunki aplikacji wpływają na trwałość?
Zaawansowane technologicznie, dwuskładnikowe systemy żywiczne tworzą twardą, bardzo odporną na ścieranie i agresywne chemikalia barierę wyłącznie wtedy, gdy podłoże jest absolutnie suche. Wilgoć szczątkowa w betonie przekraczająca wartość pięciu procent powoduje powstawanie rozległych pęcherzy na ukończonej posadzce. Zjawisko to bezpośrednio wynika z rosnącego ciśnienia pary wodnej, która nieustannie próbuje wydostać się z porów materiału przez utwardzającą się, całkowicie szczelną powłokę. Optymalna temperatura podłoża i otoczenia podczas prowadzonych prac malarskich powinna wynosić od 12 do 25 stopni Celsjusza. Dopuszczalna wilgotność względna powietrza w obiekcie nie może przekraczać osiemdziesięciu procent. Jednocześnie temperatura betonu musi być o co najmniej trzy stopnie wyższa od wyliczonego punktu rosy, aby skutecznie uniknąć kondensacji niewidocznej warstwy wody na malowanej powierzchni. Brak odpowiedniej wymiany powietrza na hali odczuwalnie wydłuża czas utwardzania materiału i drastycznie zwiększa ryzyko wystąpienia poważnych wad powierzchniowych.
Ekstremalnie trudne warunki eksploatacyjne bardzo szybko obnażają wszelkie uchybienia wykonawcze. Codzienny ruch ciężkich wózków widłowych, gwałtowne manewrowanie załadowanymi paleciakami oraz punktowe naciski ciężkich maszyn ujawniają błędy przygotowania nawet pod perfekcyjnie wyglądającą z zewnątrz posadzką. Poważnym sprawdzianem weryfikującym faktyczną przyczepność powłoki jest również regularne mycie hali produkcyjnej za pomocą silnych środków chemicznych. Agresywna chemia czyszcząca niezwykle łatwo wnika w mikropęknięcia powstałe na skutek osłabienia materiału u podstawy, a powierzchniowe napięcie rozsadza napęczniałe pęcherze. W takich skrajnych, kryzysowych przypadkach jedynym sensownym rozwiązaniem pozostaje głębokie frezowanie zniszczonych fragmentów i układanie powłoki od samego początku. Generuje to potężne koszty bezpośrednie dla danego zakładu i zmusza zarządcę do uciążliwego zatrzymania znacznej części linii technologicznej.
Trwałość każdej przemysłowej posadzki żywicznej opiera się na bardzo ścisłej zgodności pomiędzy faktycznymi parametrami betonu, warunkami panującymi w obiekcie a wytycznymi wybranego systemu powłokowego. Błędy i zaniedbania popełnione na długo przed fizycznym otwarciem pierwszej puszki z materiałem zawsze mają decydujący wpływ na ostateczny rezultat inwestycji. Sumienne usunięcie kruchych warstw cementowych, rygorystyczne zachowanie reżimu temperaturowego oraz zapewnienie optymalnej szorstkości powierzchni stanowią absolutny fundament trwałości. Tylko przestrzegając tych rygorystycznych zasad, wykonawca jest w stanie zagwarantować długoletnią i bezawaryjną pracę gotowej powierzchni w nawet najbardziej obciążonych, nowoczesnych obiektach produkcyjnych.
Kategorie artykułów
Polecane artykuły

Jakie dokumenty są potrzebne do sprawy o alimenty? Porady od prawnika.

Gdzie wynająć przyczepę w stolicy? Sprawdź najlepsze oferty

Tarcza do betonu – co warto wiedzieć przed zakupem?
