Artykuł sponsorowany
Jak plazma pomaga dorabiać brakujące elementy w klasycznym Volvo
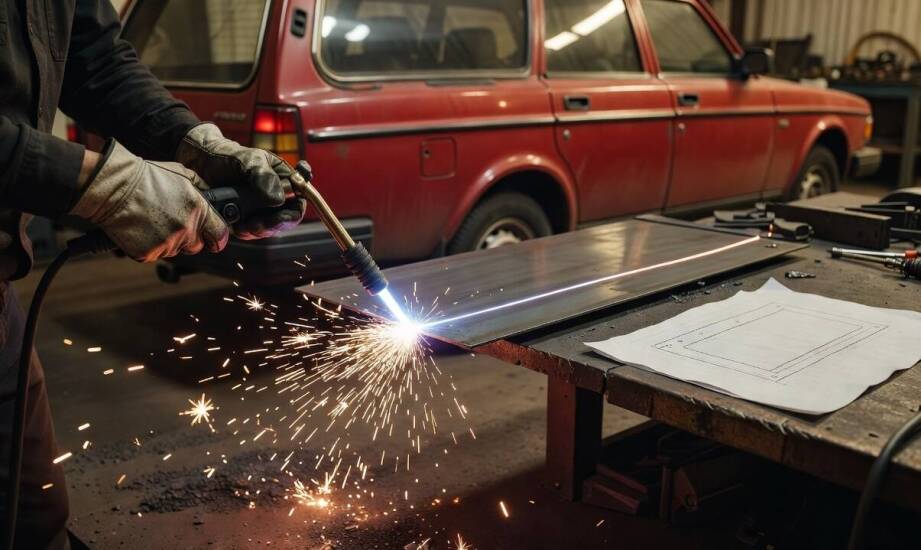
Renowacja klasycznych modeli Volvo, w tym popularnej serii 850 z lat dziewięćdziesiątych, rzadko zatrzymuje się z powodu braku specjalistycznej wiedzy mechanicznej. Prawdziwym problemem staje się nagły brak pojedynczego elementu metalowego. Zardzewiały wspornik, zniszczona osłona termiczna czy specyficzna łata naprawcza potrafią wstrzymać prace na wiele tygodni, ponieważ takich detali nie można już zamówić w autoryzowanym serwisie. Właściciele klasyków muszą wtedy szukać metod dorabiania brakujących części nadwozia. Wykorzystanie strumienia plazmy pozwala odtworzyć niedostępny detal bezpośrednio ze stalowego arkusza, opierając się wyłącznie na zachowanym fragmencie lub dokładnych pomiarach wnęki.
Elementy nadwozia i wyposażenia możliwe do odtworzenia
Z surowej blachy stalowej da się wyciąć szereg kluczowych elementów konstrukcyjnych, które uległy degradacji przez dziesięciolecia eksploatacji. Należą do nich różnego rodzaju uchwyty montażowe, wzmocnienia podłogi, fragmenty progów oraz niestandardowe łatki blacharskie. W przypadku szwedzkich youngtimerów oryginalne podzespoły często pokrywa głęboka korozja, uniemożliwiająca ich ponowne użycie. Proces dorabiania zaczyna się od przeniesienia kształtów ocalałego fragmentu na fizyczny szablon lub stworzenia obszernej dokumentacji fotograficznej. Na tej podstawie powstaje precyzyjny rysunek roboczy uwzględniający rozstaw otworów montażowych oraz docelowe zagięcia materiału. Przygotowany projekt decyduje o późniejszym spasowaniu świeżego metalu z oryginalną karoserią pojazdu.
Sama obróbka termiczna opiera się na działaniu zjonizowanego gazu osłonowego. Strumień ten osiąga ekstremalnie wysoką temperaturę, topiąc i wydmuchując metal wzdłuż zaplanowanego obrysu. Prawidłowy dobór grubości blachy, prędkości prowadzenia palnika oraz odpowiedniego natężenia prądu wpływa bezpośrednio na ostateczny wygląd detalu. Te zmienne określają szerokość szczeliny roboczej i prostopadłość uzyskanej krawędzi. Odpowiednia optymalizacja parametrów maszyny gwarantuje bardzo wysoką powtarzalność. Kolejne wycinane sztuki zachowują identyczne proporcje, co znacznie przyspiesza pracę przy produkcji kilku symetrycznych wzmocnień.
Ograniczenia termiczne i etapy wykańczania surowej blachy
Narzędzia plazmowe wykazują pewne ograniczenia podczas pracy z najcieńszymi blachami poszycia zewnętrznego. Zastosowanie zbyt dużej mocy lub wolnego posuwu grozi miejscowym przegrzaniem i trwałym odkształceniem cienkiego materiału. Obrabiany fragment zyskuje strefę wpływu ciepła i chropowatą krawędź, dlatego elementy przeznaczone do ekspozycji wizualnej wymagają szczególnej uwagi. Detale o bardzo rygorystycznych wymogach gładkości trzeba poddać dokładnemu szlifowaniu mechanicznemu, aby pozbyć się nagromadzonego żużlu i wyrównać powierzchnię.
Wycięty element nigdy nie trafia od razu na docelowe miejsce w samochodzie. Najpierw przechodzi serię próbnych przymiarek bezpośrednio na nadwoziu. Blacharz nanosi ewentualne korekty kształtu za pomocą pilnika lub szlifierki kątowej, upewniając się, że szczeliny spawalnicze pozostają równe. Następnie czysty metal wymaga natychmiastowego zabezpieczenia przed wilgocią. Warsztaty renowacyjne nakładają podkład epoksydowy na surową stal, a spawy pokrywają elastyczną masą uszczelniającą. Profile zamknięte i wewnętrzne strony łat zyskują dodatkową warstwę wosku antykorozyjnego, chroniącego konstrukcję przed solą drogową.
Podejście do dopasowania nowej części zależy od jej umiejscowienia w pojeździe. Odtworzony punkt mocowania zawieszenia musi bezwzględnie trzymać fabryczną geometrię nadwozia, podczas gdy w przypadku osłony termicznej wydechu liczy się przede wszystkim przywrócenie samej funkcji ochronnej. Kwestie estetyczne ukrytych wzmocnień schodzą wtedy na dalszy plan na rzecz solidności połączenia i odporności na drgania.
Zamykanie trudnych projektów renowacyjnych wymaga dostępu do technologii radzących sobie z ubytkami strukturalnymi. Strumień zjonizowanego gazu sprawdza się jako skuteczne narzędzie do szybkiego formowania brakujących podzespołów, eliminując konieczność zgadywania wymiarów i ratując projekty przed wielomiesięcznym przestojem. W praktyce warsztatowej spółki Protos odbudowa szwedzkich youngtimerów opiera się na precyzyjnym przenoszeniu starych wzorów na nową stal. Prawidłowo zaplanowane cięcie plazmowe części do Volvo ułatwia kompletowanie brakujących detali układu nośnego, dając pojazdom drugą młodość bez konieczności mozolnego poszukiwania używanych oryginałów na rynkach wtórnych.
Kategorie artykułów
Polecane artykuły
Jakie dokumenty są potrzebne do sprawy o alimenty? Porady od prawnika.

Gdzie wynająć przyczepę w stolicy? Sprawdź najlepsze oferty
Tarcza do betonu – co warto wiedzieć przed zakupem?