Artykuł sponsorowany
Jak projektować elementy z TPE, by uniknąć problemów w produkcji seryjnej
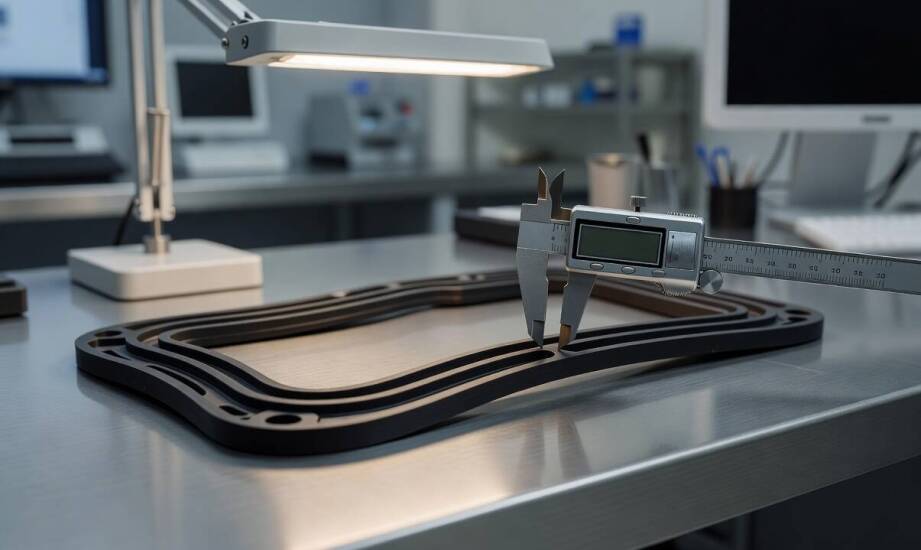
Projekt elementu z elastomerów termoplastycznych na rysunku technicznym często prezentuje się bez zarzutu. Dopiero w fazie uruchamiania produkcji seryjnej nierzadko ujawniają się odkształcenia, niedolewy w najcieńszych miejscach lub nieszczelności gotowych komponentów technicznych. Takie rozbieżności wynikają z niedostatecznego uwzględnienia specyfiki materiału już we wczesnej fazie koncepcyjnej. Skuteczna eliminacja błędów wymaga gruntownego zrozumienia zachowania tworzywa pod wpływem ciśnienia, temperatury oraz sposobu chłodzenia narzędzia. Przewidywanie problemów technologicznych pozwala ostatecznie uniknąć bardzo kosztownych poprawek formy wtryskowej.
Decyzje konstrukcyjne podnoszące ryzyko wad
Podstawowym błędem w projektowaniu elastycznych detali pozostaje niewłaściwe planowanie przekrojów. Grubość ścianki powinna być równomierna i mieścić się w zakresie od 1,0 do 3,0 milimetrów, co zapewnia prawidłowy oraz stabilny przepływ w gnieździe formy. Dopuszczalne wartości skrajne wynoszą od 0,5 do 5,0 milimetrów, jednak nagłe i znaczne zmiany przekroju nieuchronnie prowadzą do dużych różnic w szybkości chłodzenia poszczególnych stref elementu. Takie zjawisko wywołuje różnicowy skurcz materiału, który po opuszczeniu maszyny przetwórczej bezpośrednio skutkuje widocznym wypaczeniem gotowego wyrobu.
Geometria wyrobu determinuje również łatwość rozformowywania i zachowanie ciągłości procesu produkcyjnego. Wysoka elastyczność surowca sprawia, że wdrożenie podcięć jest technicznie możliwe bez konieczności stosowania skomplikowanych mechanizmów w narzędziu. Ich bezpieczna głębokość i ostateczny kształt wymagają jednak precyzyjnego dobrania kątów pochylenia, by nie generować nadmiernych oporów. Zbyt agresywne profile utrudniają wyjęcie z formy i łatwo powodują uszkodzenia mechaniczne samej części.
Odpowiednie wyprofilowanie krawędzi to kolejny niezbędny krok w prawidłowym projekcie. Ostre przejścia między ścianami zwiększają ryzyko koncentracji naprężeń i zaburzają płynne wypełnianie formy wtryskowej. Dobre praktyki inżynierskie zakładają, że wewnętrzny promień narożnika musi wynosić co najmniej połowę grubości ścianki, podczas gdy zewnętrzny wymaga wartości równej 1,5 tej grubości. Długie i bardzo cienkie kanały przepływu w narzędziu sprzyjają z kolei powstawaniu niedolewów, zwłaszcza przy stosowaniu surowca o wyższej lepkości stopu. Dodanie żeber wzmacniających o grubości równej 50–70% ścianki głównej poprawia sztywność elementu bez drastycznego zwiększania masy i minimalizuje ryzyko powstawania zapadnięć powierzchniowych.
Parametry przetwórstwa i odpowiednie przygotowanie narzędzia
Stabilna produkcja seryjna wymaga ścisłego powiązania geometrii detalu z właściwościami narzędzia wtryskowego. Temperatura wtrysku w przedziale od 170 do 230°C oraz precyzyjnie dobrane ciśnienie i prędkość decydują o jakości powierzchni wyrobu. Zbyt wysokie parametry temperaturowe mogą powodować miejscową degradację materiału, natomiast zbyt niskie utrudniają formowanie trudnych geometrii. Matowa lub celowo teksturowana powierzchnia gniazda formującego ułatwia wyjmowanie detalu i skutecznie maskuje linie łączenia strug. Zastosowanie obróbki elektroerozyjnej (EDM) lub piaskowania stali znacznie ogranicza problem przywierania gorącego materiału. Polerowane na wysoki połysk powierzchnie wydłużają czas rozruchu serii, ponieważ potęgują adhezję i powodują przysysanie się detalu do metalu.
Dopasowanie właściwego materiału wpływa na niezawodność uszczelek, osłon oraz różnorodnych komponentów technicznych. Tradycyjnie wykorzystywany kauczuk EPDM gwarantuje bardzo wysoką odporność na długotrwałą kompresję i świetnie zachowuje parametry w środowiskach o temperaturze przekraczającej 100°C. Jednak to nowoczesne tpe daje inżynierom nieporównywalnie większą swobodę w kształtowaniu skomplikowanych detali cienkościennych o zróżnicowanej elastyczności. Elastomery termoplastyczne charakteryzują się pełną zdolnością do ponownego przetworzenia i znacznie szybszym procesem produkcyjnym, co wymiernie obniża koszty wytwarzania w skali makro. Przetwórstwo tego surowca wymaga jednocześnie precyzyjnej kontroli układu chłodzenia wewnątrz formy, aby zminimalizować wahania wymiarowe pomiędzy kolejnymi partiami wyrobów.
Osiągnięcie pełnej powtarzalności w produkcji wielkoseryjnej opiera się na równoległym dopasowaniu projektu detalu, konstrukcji narzędzia oraz parametrów wtrysku. Nawet najlepszej klasy surowiec nie zrekompensuje błędów technologicznych popełnionych jeszcze na desce kreślarskiej. Jako sprawdzony dostawca komponentów dla globalnych producentów AGD, wyrobów medycznych oraz sektora motoryzacyjnego, firma Topsil od 1988 roku przetwarza elastomery z silnym naciskiem na optymalizację całego łańcucha powstawania produktu. Rozbudowana własna narzędziownia pracująca w środowisku CNC i CAM, połączona z rygorystyczną kontrolą jakości opartą o normy ISO 9001, ISO 13485 oraz ISO 14001, pozwala na całkowite wyeliminowanie ryzyka wad fabrycznych. Zaplanowanie procesu uwzględniające fizyczne ograniczenia materiału stanowi jedyny stabilny fundament, na którym opiera się niezawodność profili pracujących w najbardziej wymagających warunkach aplikacyjnych.
Kategorie artykułów
Polecane artykuły

Jakie dokumenty są potrzebne do sprawy o alimenty? Porady od prawnika.

Gdzie wynająć przyczepę w stolicy? Sprawdź najlepsze oferty

Tarcza do betonu – co warto wiedzieć przed zakupem?
